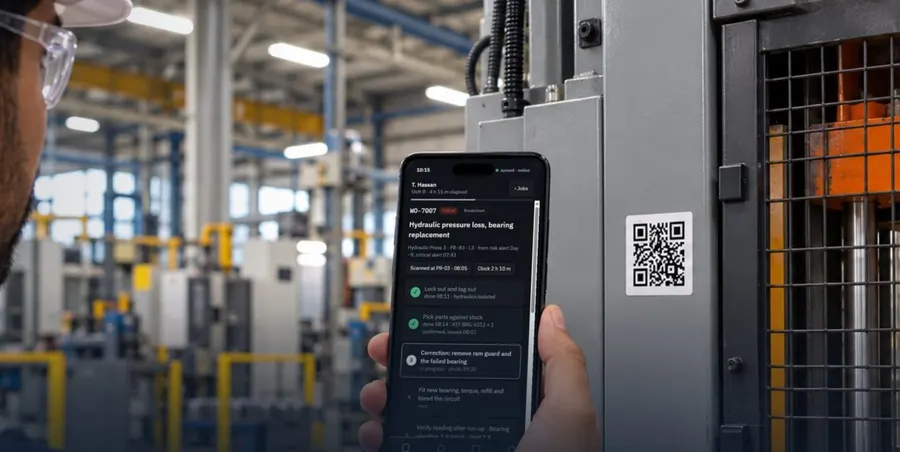
مراقبة الإنتاج في مصانع قطر
برنامج لمراقبة الإنتاج يقرأ أجهزة PLC على خطوطك: حالة الآلات مباشرة، والكفاءة الشاملة للمعدات (OEE) لكل خط ووردية، وكل توقف مع سببه، وتقرير وردية جاهز قبل التسليم.
آخر تحديث
ما هو برنامج مراقبة الإنتاج؟
برنامج مراقبة الإنتاج يقرأ حالات الآلات وعداداتها مباشرة من أجهزة PLC على خط الإنتاج، ويعرض لحظة بلحظة إن كانت كل آلة تعمل أو خاملة أو متوقفة. يحسب الكفاءة الشاملة للمعدات (OEE)، ويسجل كل توقف مع سببه، ويُعدّ تقرير الوردية، فتُقاس خسائرك بدلاً من تقديرها.
جهاز PLC في كل آلة تعبئة أو آلة ملصقات أو مكبس يعرف أصلاً إن كانت الآلة تعمل، وكم وحدة أنتجت وكم رفضت. تقرأ مراقبة الإنتاج هذه القيم على خط زمني واحد للخط، ولا تطلب من المشغّل سبباً إلا عندما تتوقف آلة. وهي تقع بين جداول البيانات ونظام تنفيذ التصنيع (MES) الكامل.
الورق وجداول البيانات
الأعداد والتوقفات تُدوّن في نهاية الوردية. والتوقفات القصيرة والتشغيل البطيء لا تصل إلى الورقة أبداً.
نظام MES كامل
الجدولة والوصفات وتتبع سلسلة الدفعات وغيرها. مشروع طويل، وأكثر مما تحتاجه مصانع كثيرة للبدء.
مراقبة الإنتاج
الحالة المباشرة وOEE وأسباب التوقف من أجهزة PLC خلال أسابيع، مع مجال للتوسع.
هل يبدو هذا مألوفاً؟
ما يقوله لنا مديرو المصانع والإنتاج في قطر قبل أن نبدأ.
«نعرف أن الخط كان متوقفاً من تقرير الوردية صباح اليوم التالي.»
حين تُكتب الأرقام، تكون الوردية التي خسرت الوقت قد عادت إلى بيوتها، ولا أحد يعرف إن كان السبب عطلاً واحداً أو عشرين انحشاراً صغيراً.
«كل قائد وردية يسمّي التوقف نفسه باسم مختلف.»
الملاحظات النصية الحرة لا يمكن جمعها، فتبقى أكبر خسارة على الخط مختبئة خلف أعلاها صوتاً.
«آلاتنا من خمسة موردين، وعمرها يمتد عشرين عاماً.»
مصانع الأغذية والتعبئة والتغليف ومواد البناء في مسيعيد والمناطق الحرة في قطر كثيراً ما تشغّل آلة تعبئة جديدة بجانب آلة تكديس منصات قديمة، ولا أحد يريد المساس ببرنامج PLC يعمل لاستخراج البيانات منه.
ما يقيسه على كل خط.
كل دقيقة ضائعة من وقت الإنتاج المخطط تقع في إحدى هذه الفئات، وتُسجّل من الآلة نفسها.
| الخسارة | ما تسجله كوريام | مصدر البيانات |
|---|---|---|
| الأعطال والتوقفات غير المخططة | كل توقف مع بدايته ونهايته والآلة وسببه | حالة التشغيل في PLC؛ والسبب من الجهاز اللوحي على الخط |
| تغيير المنتج | من آخر وحدة سليمة لصنف (SKU) حتى أول وحدة سليمة من الصنف التالي | متغير SKU والعدادات في PLC |
| التوقفات القصيرة | توقفات أقل من دقيقتين، تُصنّف تلقائياً | حالة التشغيل في PLC |
| التشغيل البطيء | المعدل الفعلي مقابل السرعة المقننة للصنف على الخط | عدادات PLC والسرعة المقننة لكل صنف |
| نقص المدخلات وانسداد المخرج | وقت الخمول الذي تسببه الآلة السابقة أو اللاحقة، ومستويات المخازن الوسيطة | حالات PLC وحساسات المخازن الوسيطة |
| المرفوضات | الوحدات المرفوضة لكل آلة، وحسب السبب حيث يُسجّل | عدادات الرفض وأنظمة الفحص |
كيف تُحسب الكفاءة الشاملة للمعدات (OEE).
تقارن الكفاءة الشاملة للمعدات، وتُسمّى أيضاً الفعالية الكلية للمعدات OEE، ما أنتجه الخط بما كان يمكن أن ينتجه في وقته المخطط: ثلاث نسب مضروبة معاً.
| العامل | المعادلة | مثال محلول |
|---|---|---|
| التوافرالفاقد بسبب التوقفات وتغيير المنتج | وقت التشغيل ÷ وقت الإنتاج المخطط | 378 ÷ 420 دقيقة = 90% |
| الأداءالفاقد بسبب التشغيل البطيء والتوقفات القصيرة | (زمن الدورة المثالي × إجمالي العدد) ÷ وقت التشغيل | (0.6 ث × 34,020) ÷ 378 دقيقة = 90% |
| الجودةالفاقد بسبب المرفوضات | العدد السليم ÷ إجمالي العدد | 33,340 ÷ 34,020 = 98% |
| OEE | التوافر × الأداء × الجودة | 0.90 × 0.90 × 0.98 = 79.4% |
مثال محلول بأرقام توضيحية فقط: وردية من 8 ساعات مع 60 دقيقة استراحات تعطي 420 دقيقة من وقت الإنتاج المخطط؛ و42 دقيقة من التوقفات تترك 378 دقيقة من وقت التشغيل؛ وزمن الدورة المثالي 0.6 ث (100 وحدة في الدقيقة)؛ وأُنتجت 34,020 وحدة رُفض منها 680. يشمل وقت التوقف تغيير المنتج إلى جانب الأعطال. التعريفات: OEE.com، حساب OEE.
كيف يعمل على منصة كوريام.
الربط
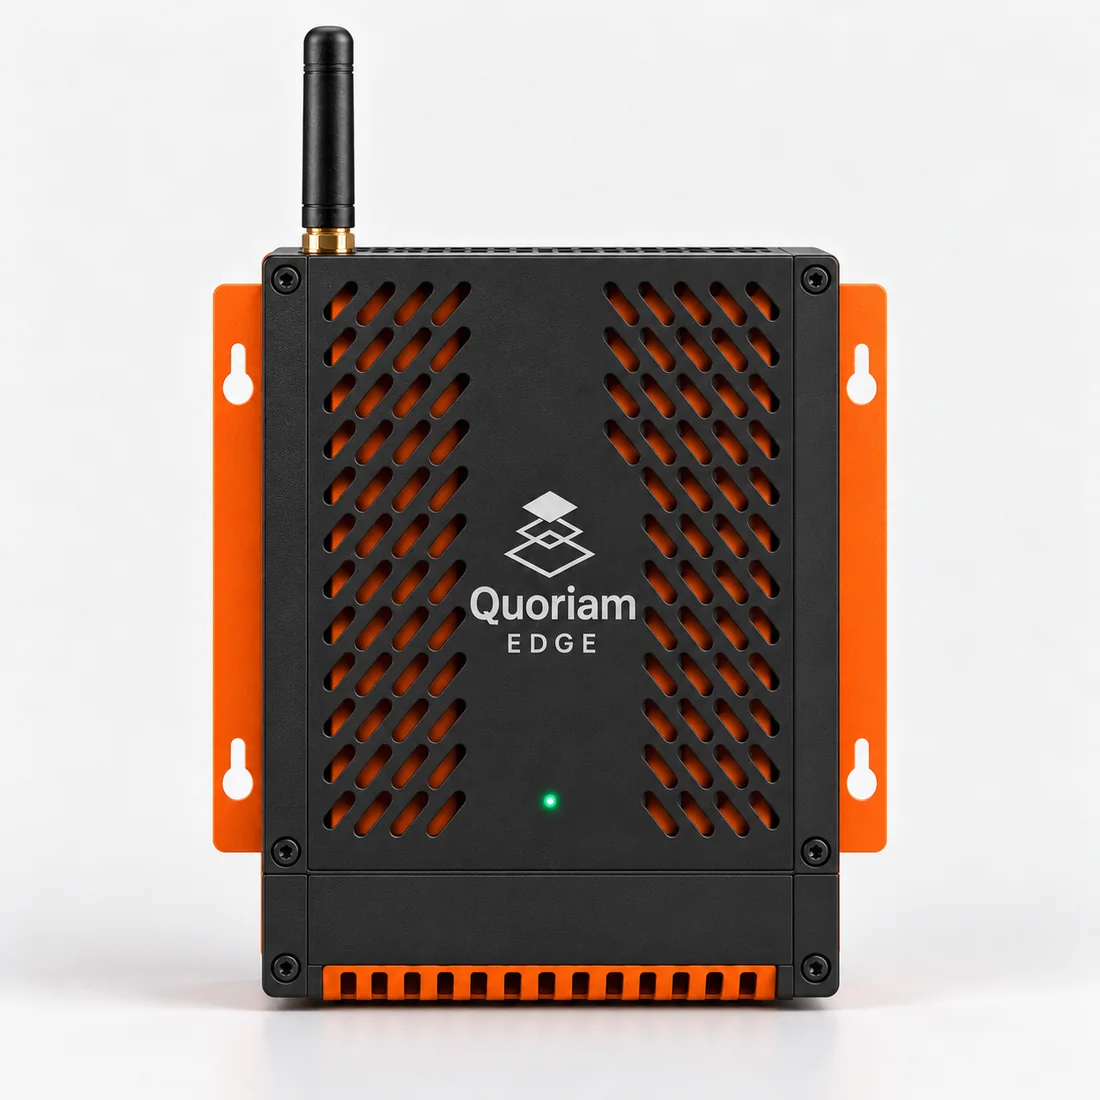
تقرأ بوابة Quoriam Edge QE35 كل جهاز PLC عبر OPC UA، للقراءة فقط، فلا يُمسّ منطق التحكم أبداً. والآلات التي ليس لها PLC يُركّب لها حساس عدّ.
المطابقة
نطابق متغيرات (tags) كل آلة مع حالتها وعداداتها وصنفها، ونحمّل تقويم الورديات والسرعات المقننة لديك.
التصنيف
عندما تتوقف آلة، يختار المشغّل السبب على جهاز لوحي عند الخط، مع اقتراح من PLC. وتُصنّف التوقفات القصيرة تلقائياً.
التحسين
تتحدث OEE ومخطط باريتو للتوقفات وتقرير الوردية مباشرة. يُنبَّه قائد الوردية عندما تتوقف آلة الاختناق، وتتحول الأعطال الميكانيكية إلى أوامر عمل.
مسار البيانات
لفرق تقنية المعلومات والتقنيات التشغيلية والأمن السيبراني، إلى أين تذهب البيانات وكيف.
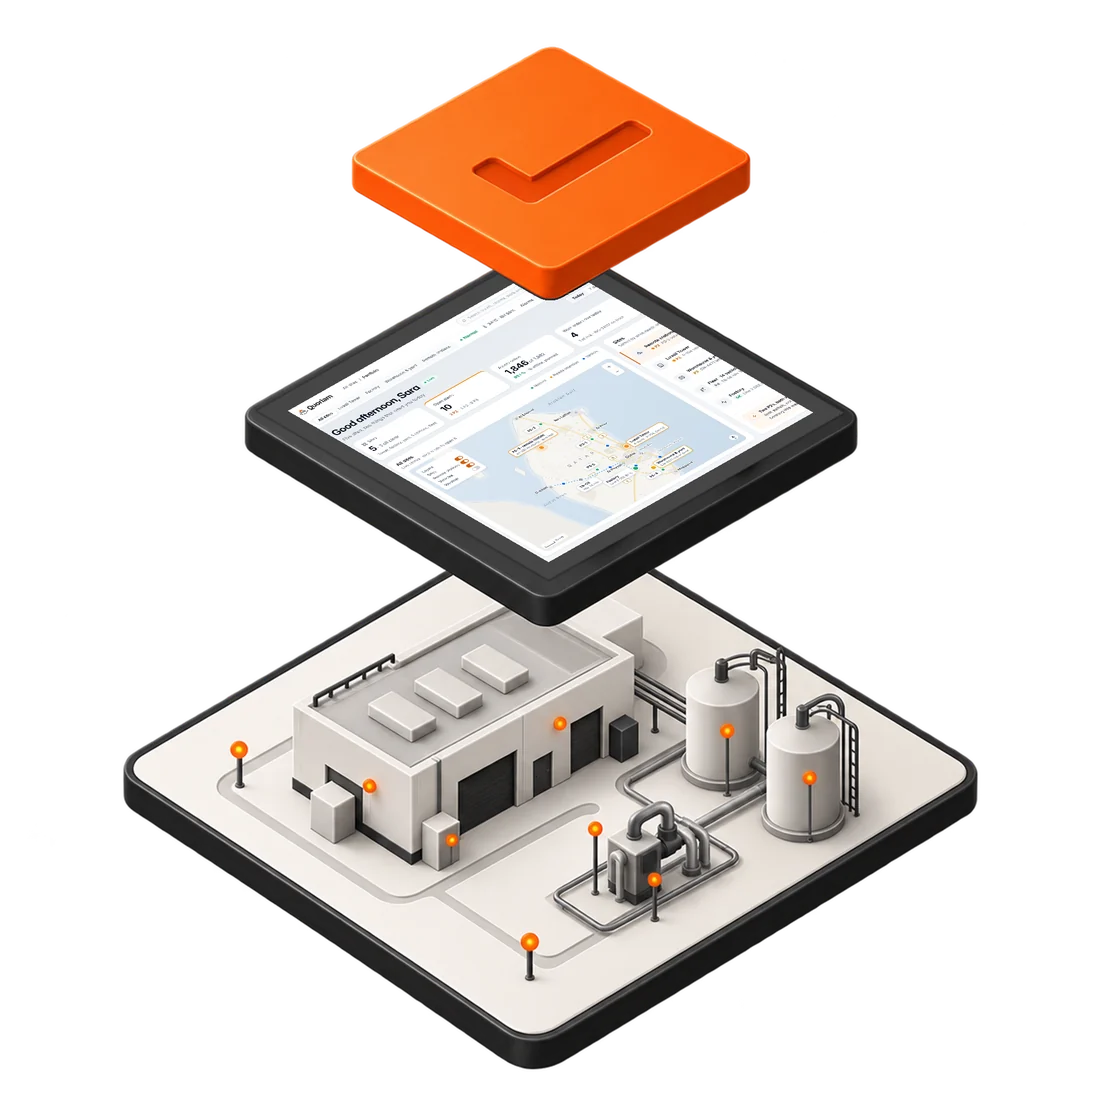
- على الخطأجهزة PLC للآلات، وحساسات العدّ، وعدادات الطاقة، وجهاز لوحي عند كل خط
- عند الحافة (Edge)بوابة Quoriam Edge QE35 تقرأ أجهزة PLC عبر OPC UA وبروتوكولات صناعية أخرى، للقراءة فقط
- الشبكةشبكة المصنع أو الشبكة الخلوية، مشفّرة ومفصولة عن شبكة التحكم
- منصة كوريامداخل منشأتك أو على سحابة مستضافة في قطر
- فريقك وأنظمتكلوحات الخطوط، وتقارير الورديات بصيغة PDF، وتنبيهات لقادة الورديات، وأوامر عمل للصيانة، وبيانات إلى نظام ERP لديك
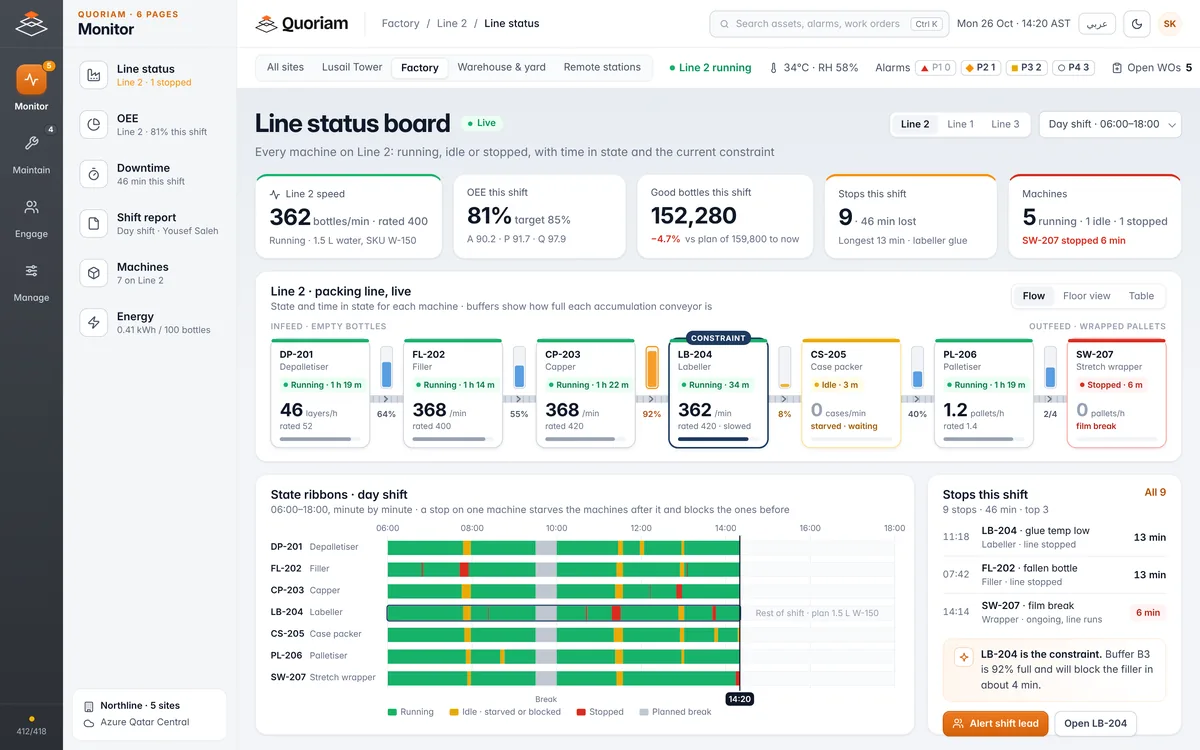
ما يراه فريقك.
الخط أثناء عمله، وأين ذهب الوقت، وما الذي يجب إصلاحه أولاً.
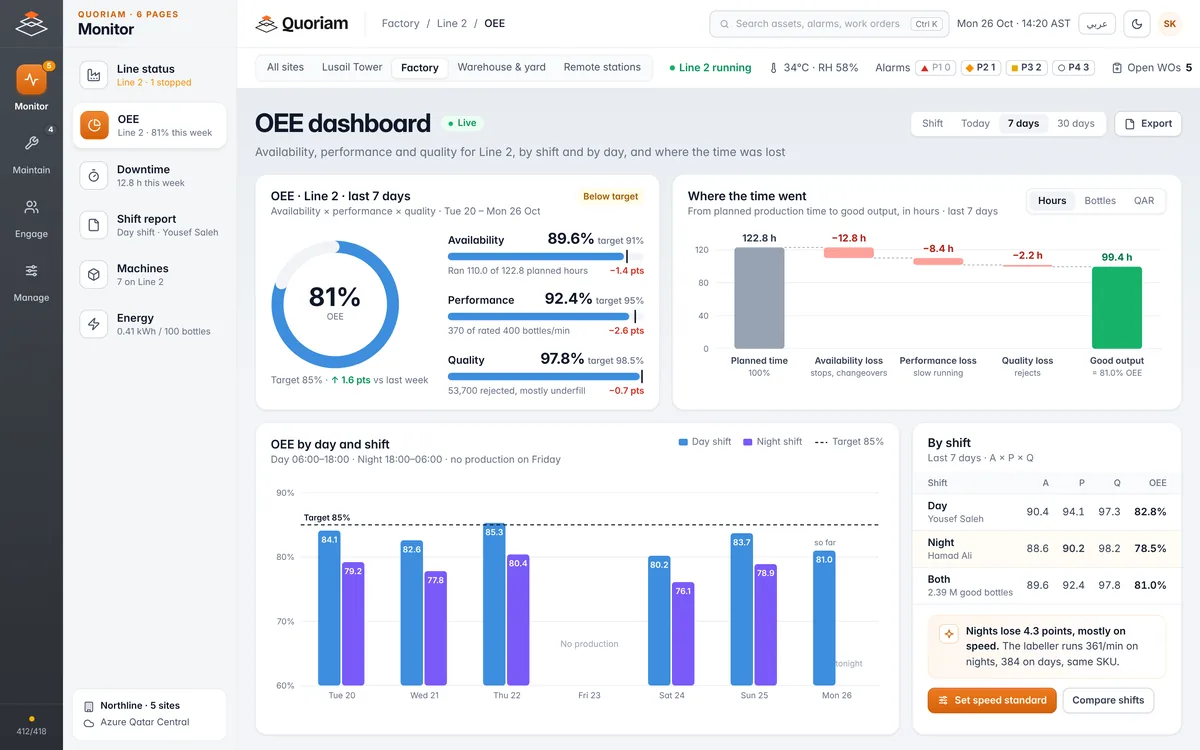
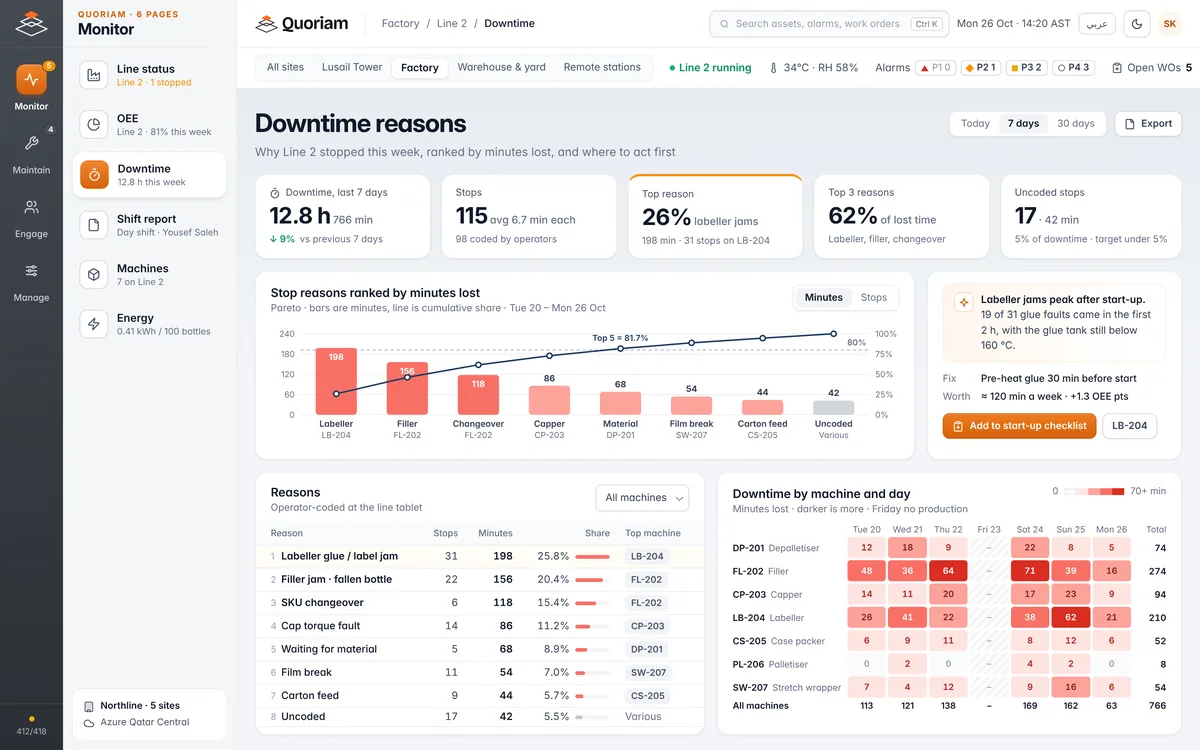
أو اسأل مباشرة.
يجيب Quoriam AI عن أسئلتك حول خطوطك بلغة واضحة، ويحوّل الإجابة إلى إجراء.
استخدامات مراقبة الإنتاج.
ابدأ بالخط الذي يحدد إيقاع المصنع.
- الكفاءة الشاملة للمعدات OEE
برنامج مراقبة OEE للمصانع في قطر. التوافر والأداء والجودة مباشرة من أجهزة PLC لديك، حسب الخط والوردية، مع الخسائر التي وراءها.
- تتبع توقف الإنتاج
تتبع توقف الإنتاج لمصانع قطر: كل توقف يُوقَّت من PLC، وسببه بلمستين تقريباً، ومخطط باريتو يبيّن ما يجب إصلاحه أولاً.
- ربط بيانات PLC بالسحابة
ربط بيانات PLC بالسحابة لمصانع قطر: قراءة أجهزة Siemens وRockwell وغيرها عبر OPC UA أو Modbus TCP، للقراءة فقط ودون المساس بمنطق التحكم.
الأجهزة والتكامل مع الأنظمة.
نقرأ وحدات التحكم التي تشغّلها بالفعل، ولا نضيف أجهزة إلا حيث لا يوجد في الآلة ما يُقرأ.
- البوابة الطرفيةQuoriam Edge QE35، لربط PLC وقراءته في الموقع
- أجهزة لوحية للخطوطجهاز لكل خط أو محطة، لأسباب التوقف وملاحظات التسليم
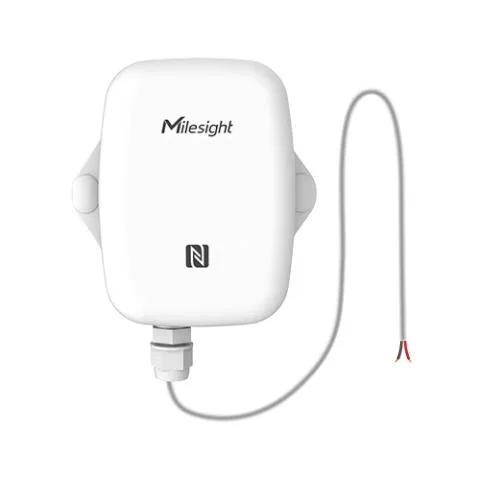
- حساسات العدّ والحالةللآلات التي ليس فيها PLC يُقرأ
- عدادات الطاقةعلى مغذيات الخطوط، لحساب الطاقة لكل وحدة
- تقرأ من
- أجهزة PLC من Siemens وRockwell وSchneider وABB وMitsubishi وOmron عبر OPC UA وModbus وProfinet وEtherNet/IP؛ وأنظمة SCADA عبر OPC UA
- ترسل إلى
- أنظمة ERP مثل SAP وOracle وMicrosoft Dynamics
- التنبيهات عبر
- تطبيق كوريام والرسائل النصية والبريد الإلكتروني إلى قادة الورديات والصيانة، مع التصعيد إن لم يستجب أحد
لا نرتبط بمصنّع بعينه. من العلامات التي نركّبهاMilesightFootfallCamTeltonikaAdvantechنعمل مع أي مصنّع ونختار الجهاز المناسب لكل موقع، والمنصة تقرأها جميعاً.
أين يُستخدم.
المنصة نفسها، مُعدّة بمصطلحات كل قطاع.
أسئلة يطرحها العملاء.
لديك سؤال آخر؟ اسألنا خلال التقييم المجاني.
هل تغيّرون برامج PLC لدينا؟
لا. تقرأ البوابة الطرفية القيم الموجودة أصلاً في PLC عبر اتصال للقراءة فقط. ويبقى منطق التحكم تماماً كما تركه فريق الأتمتة لديك.
ما أجهزة PLC والآلات التي يمكنكم قراءتها؟
وحدات تحكم Siemens وRockwell وSchneider وABB وMitsubishi وOmron وغيرها، عبر OPC UA أو Modbus أو Profinet أو EtherNet/IP. وأجهزة PLC الأقدم التي لا تملك خادم OPC UA تُقرأ عبر برامج تشغيل البروتوكولات في البوابة.
كم آلة نحتاج إلى ربطها؟
ابدأ بخط واحد، واربط كل آلة تهمّك توقفاتها. وعادةً تخدم بوابة طرفية واحدة خطاً أو صالة. يحسب التقييم المجاني العدد لمصنعك.
كم التكلفة؟
تعتمد على عدد الخطوط والآلات التي تربطها وطريقة ربطها. ينتهي التقييم المجاني لمدة ثلاثة أسابيع بنطاق عمل وسعر ثابت لمصنعك.
كيف يسجل المشغّلون أسباب التوقف؟
على جهاز لوحي عند الخط يقترح السبب المرجح من PLC، فيُصنّف التوقف بلمستين تقريباً. وتظهر التوقفات غير المصنفة في التقرير لمتابعتها.
هل هذا نظام MES؟
يغطي جزء المراقبة من نظام MES: حالة الآلات، وOEE، والتوقفات، وتقارير الورديات. ويمكن إضافة الجدولة أو سجلات الدفعات لاحقاً على البيانات نفسها.
ما نسبة OEE التي يجب أن نستهدفها؟
ابدأ من خط الأساس الخاص بك. شهر من بيانات التوقف الدقيقة يخبرك أكثر من أي معيار مقارنة، والهدف ينتج من الخسائر التي يمكنك إزالتها. نحدد الأهداف لكل خط معك خلال التجربة.
هل يعمل إلى جانب الصيانة التنبؤية؟
نعم. مع الصيانة التنبؤية على المنصة نفسها، تُراقب أيضاً المحركات وصناديق التروس المسؤولة عن أطول التوقفات.
أضف الحل التالي على المنصة نفسها.
كل حل يتصل بالحل الذي تبدأ به. تسجيل دخول واحد، ومجموعة إنذارات واحدة.
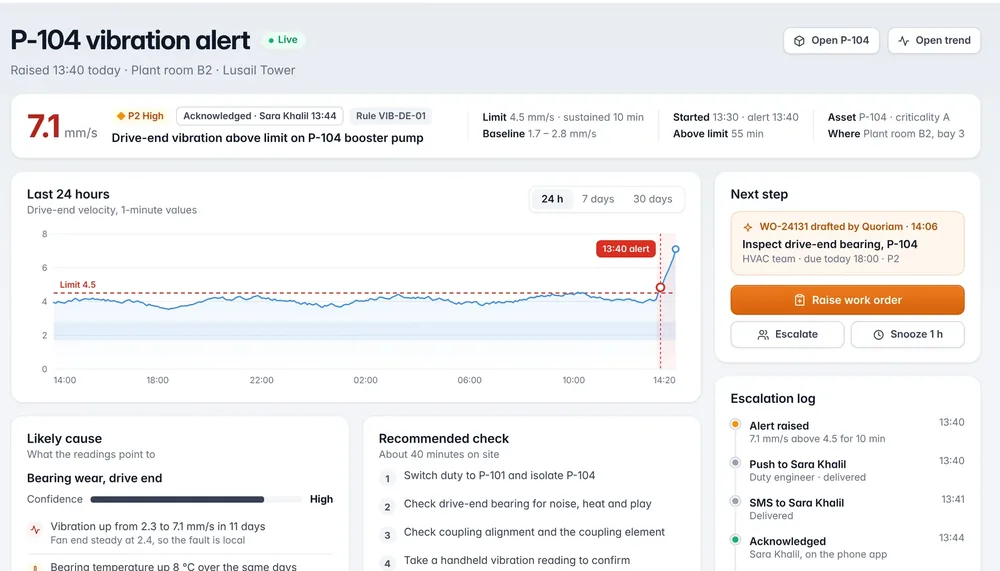
 P-104 اهتزاز 7.1 مم/ث
الصيانة التنبؤية
اكتشف تآكل المحامل وارتفاع الحرارة وعدم الاتزان قبل أسابيع من تعطل المضخة أو المحرك أو التشيلر.
 BTU-17 +22% عن الشهر الماضي
العدادات الذكية والعدادات الفرعية
قِس الكهرباء والمياه والمياه المبردة لكل مستأجر أو خط إنتاج، وسوِّ كل فاتورة بالأدلة.
 CN-4471 غادرت المنطقة B الساعة 14:02
تتبع الأصول والسياج الجغرافي
اعرف مكان المعدات والأدوات والحاويات، واحصل على تنبيه لحظة خروج أي منها من منطقتها.
ابدأ بتجربة.
أثبت النتائج على خط واحد قبل ربط المصنع كاملاً.
- خط واحد وآلاته تُختار مع فريقك خلال التقييم
- البوابة الطرفية والجهاز اللوحي للخط يوفّرهما مهندسونا ويركّبونهما ويشغّلونهما
- مدة التجربة نتفق عليها معك، وهي في العادة نحو ثمانية أسابيع
- النتائج المطلوبة نتفق عليها منذ البداية ونراجعها معك في النهاية
اعرف أين يخسر خطك وقته.
تقييم مجاني لمدة ثلاثة أسابيع. نراجع خطوطك وأجهزة PLC فيها وتقارير اليوم، ثم نوضح لك أي الخسائر يجب قياسها أولاً.
نقبل تقييمين فقط كل شهر.كوريام مصمَّمة لتسترد تكلفتها خلال ستة أشهر. كيف نحسب فترة الاسترداد