- الرئيسية
- الحلول
- مراقبة الإنتاج في المصانع
- تتبع توقف الإنتاج
تتبع توقف الإنتاج في قطر
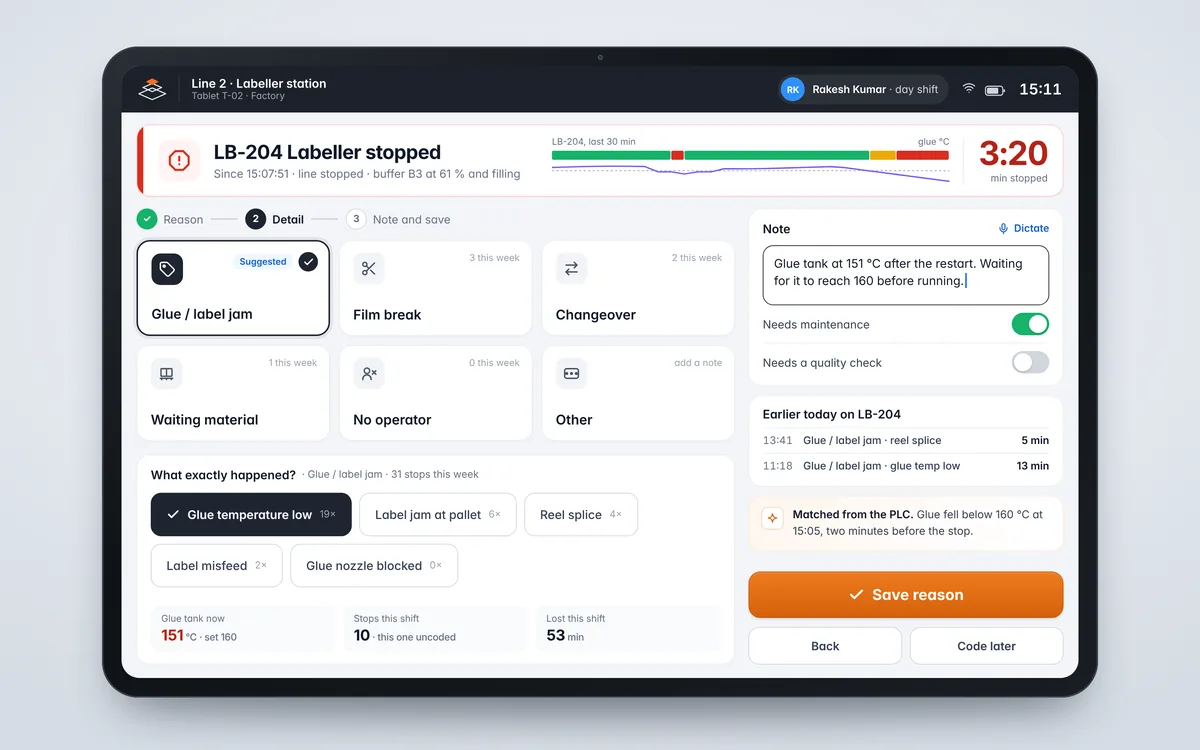
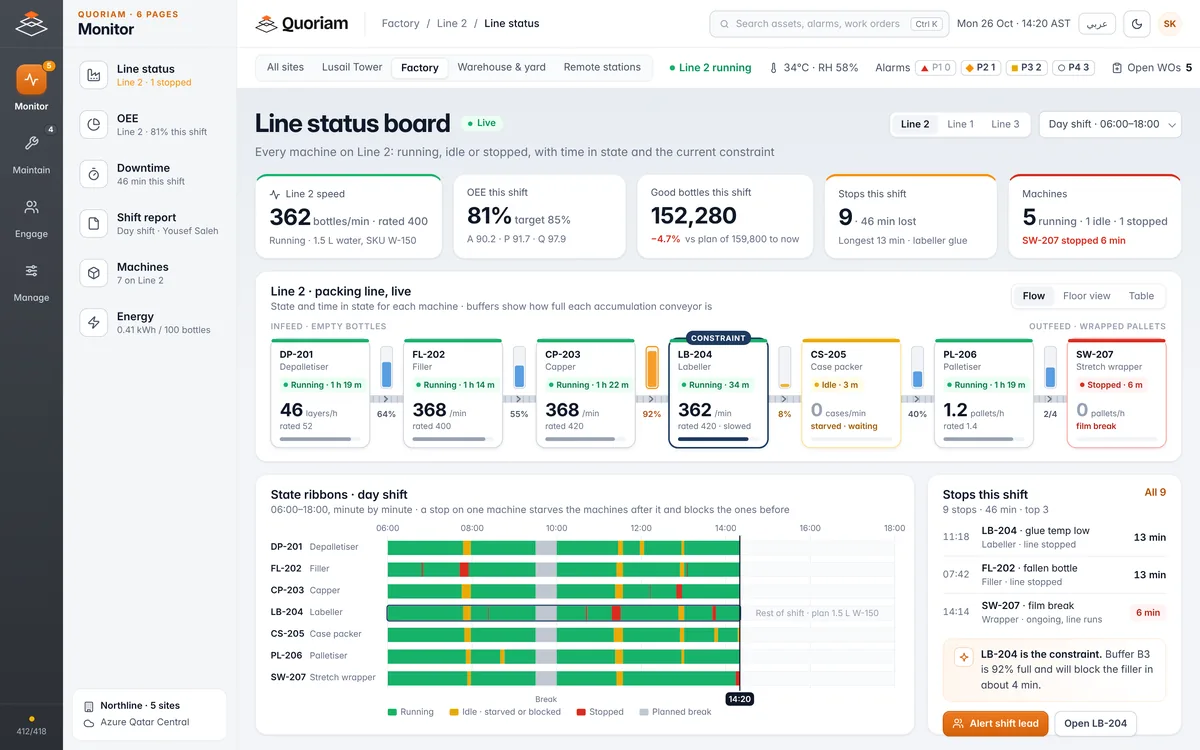
كل توقف على خطك يُسجَّل من PLC مع بدايته ونهايته والآلة، ويختار المشغّل سببه على جهاز لوحي عند الخط، ثم تُرتَّب الخسائر في قائمة تبدأ بما يستحق الإصلاح أولاً.
آخر تحديث
ما هو تتبع توقف الإنتاج؟
تتبع توقف الإنتاج يسجّل كل مرة تتوقف فيها آلة، ومدة توقفها، وسببه. يأتي التوقف ومدته مباشرة من PLC، ويضيف المشغّل السبب على جهاز لوحي عند الخط. وعند ترتيب الأسباب حسب الدقائق الضائعة، تظهر المشكلات القليلة التي تسبب معظم التوقف، فيذهب الإصلاح إلى حيث يسترد كلفته.
السجل الورقي يحفظ التوقفات التي تذكّرها أحدهم. أما PLC فيسجلها كلها، بالثانية. ويجمع تتبع التوقف بين الاثنين: تعطي الآلة وقت التوقف ومدته، ويعطي المشغّل سببه، وتُبقي قائمة أسباب ثابتة كل الورديات على المصطلحات نفسها. إنه جانب التوافر في مراقبة الكفاءة الشاملة للمعدات (OEE)، مع السبب مرفقاً.
سجل التوقف الورقي
التوقفات الطويلة تُدوَّن في نهاية الوردية، بكلمات كل قائد وردية. والتوقفات القصيرة تختفي.
سجل إنذارات PLC
كل عطل صدر، دون ما يبيّن أيها أوقف الخط.
تتبع توقف الإنتاج
كل توقف يوقّته PLC، ويصنّفه المشغّل، ويُرتَّب حسب الدقائق الضائعة.
مخطط أو غير مخطط، لكل توقف مكانه.
الخلاف حول التوقف يبدأ من تحديد ما يُحتسب. نضع هذه القواعد معك، وفق التعريفات الشائعة لـ OEE.
| الوقت | أمثلة | كيف يُحتسب |
|---|---|---|
| غير مخطط للتشغيلمُستبعد | الاستراحات، وعدم وجود طلبيات، وإيقاف المصنع | يُطرح من وقت الإنتاج المخطط؛ ولا يحتاج إلى سبب |
| التوقفات المخططةفاقد في التوافر | تغيير المنتج، والتنظيف والضبط المخططان | يُحتسب وقت توقف ويُصنَّف، لتتمكن من تقصيره |
| التوقفات غير المخططةفاقد في التوافر | الأعطال، والانحشارات، وانتظار المواد أو المشغّل | يُحتسب وقت توقف ويُصنَّف على الجهاز اللوحي |
| التوقفات القصيرةفاقد في الأداء | توقفات لدقيقة أو اثنتين تنتهي دون تدخل الصيانة | تُصنَّف تلقائياً تحت الحد الذي تحدده |
المصادر: يحتسب OEE.com، حساب OEE كل وقت كان يُفترض أن تعمل فيه العملية ولم تعمل وقتَ توقف، سواء التوقفات غير المخططة كالأعطال أو المخططة كتغيير المنتج، ويستبعد الاستراحات من وقت الإنتاج المخطط. التوقفات القصيرة: OEE.com، الخسائر الست الكبرى.
قائمة أسباب يستخدمها الناس فعلاً.
القائمة هي ما يحدد إن كان لمخطط باريتو معنى.
| القاعدة | لماذا تهم | على كوريام |
|---|---|---|
| اجعلها قصيرة | حتى 25 سبباً تقريباً، وهي أصغر مجموعة تقود إلى إجراء | أسباب قليلة لكل آلة على الجهاز اللوحي، مع تفاصيل تحت كل منها |
| معنى واحد لكل سبب | يجب ألا يختار مشغّلان سببين مختلفين للتوقف نفسه | يُتفق عليها لكل آلة مع قادة الورديات عند الإعداد |
| التفصيل عند آلة الاختناق | الآلة التي تحدد إيقاع الخط تحتاج إلى أسباب مفصّلة؛ ويمكن أن تبدأ الآلات الأخرى بسبب واحد | آلة الاختناق محددة على لوحة الخط |
| راقب ما يتبقى | إذا دخل سبب «أخرى» قائمة الأسباب العشرة الأولى، فهو يخفي سبباً حقيقياً | التوقفات غير المصنفة و«أخرى» تظهر في مخطط باريتو مقابل هدف |
إرشادات قائمة الأسباب: Vorne، تحسين أسباب التوقف.
كيف يعمل.
الرصد
تقرأ البوابة الطرفية حالة تشغيل كل آلة من PLC الخاص بها، للقراءة فقط. ويبدأ العدّ لحظة تغيّر الحالة.
التصنيف
يعرض الجهاز اللوحي الآلة المتوقفة وسبباً مطابقاً من إشارات PLC، مثل انخفاض حرارة الغراء. يؤكده المشغّل، أو يضيف تفصيلاً أو ملاحظة، أو يصنّف التوقف لاحقاً.
التصعيد
التوقفات الطويلة على آلة الاختناق تنبّه قائد الوردية. والتوقف المحدد للصيانة يمكن أن يصدر أمر عمل مع الملاحظة مرفقة.
الترتيب
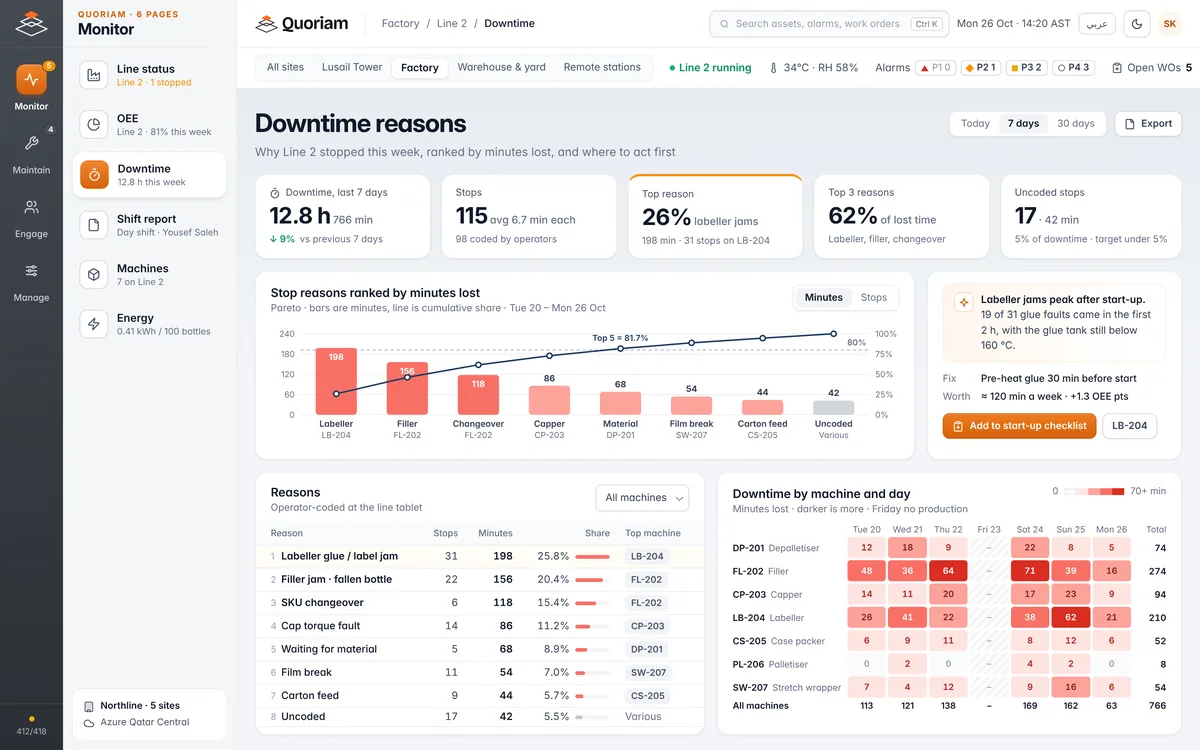
يرتّب مخطط باريتو الأسباب حسب الدقائق الضائعة، لكل آلة ووردية، مع إبقاء التوقفات غير المصنفة ظاهرة.
مسار البيانات
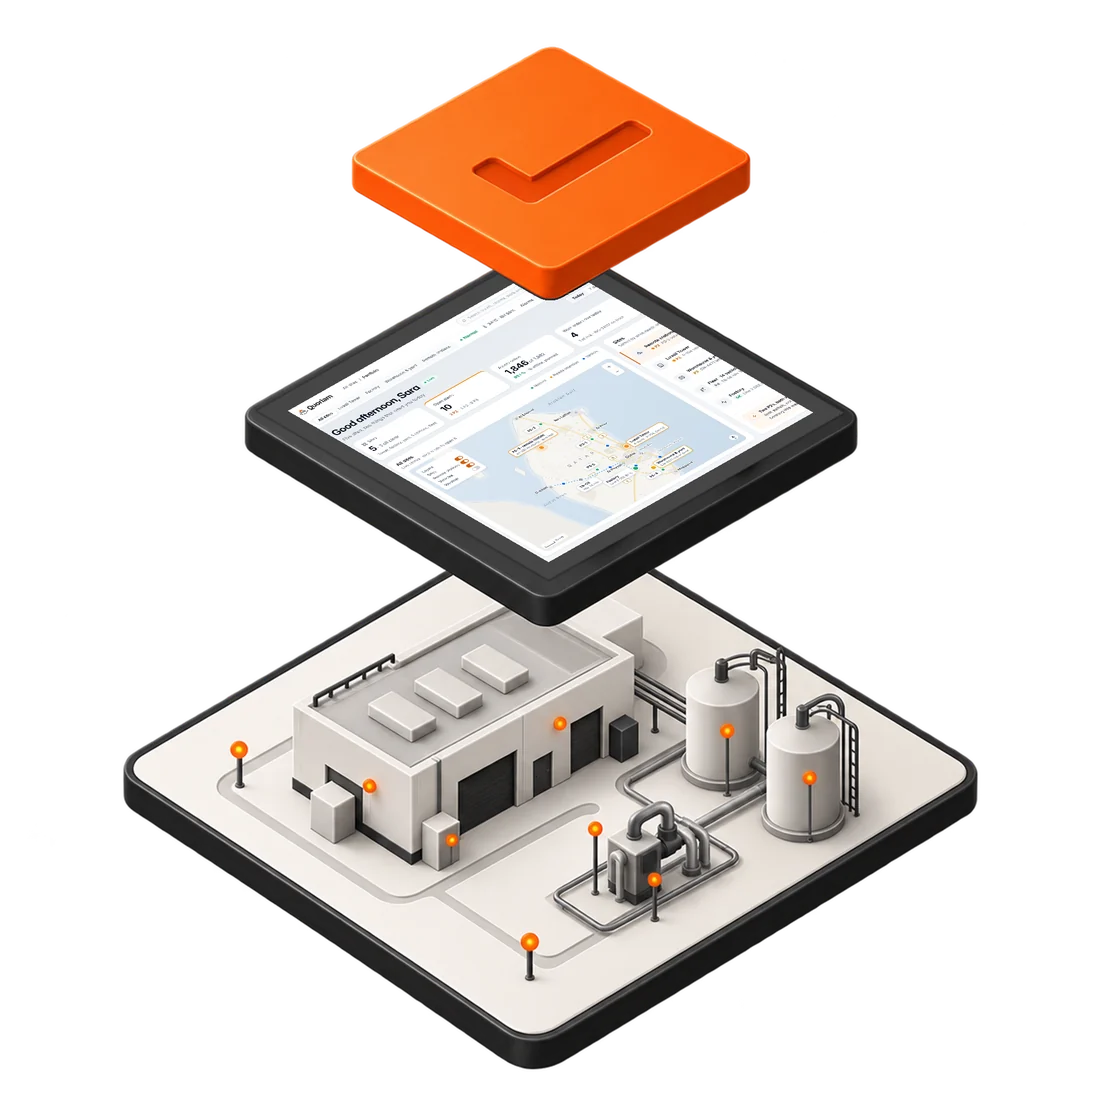
لفرق تقنية المعلومات والتقنيات التشغيلية والأمن السيبراني، إلى أين تذهب البيانات وكيف.
- على الخطأجهزة PLC للآلات، وجهاز لوحي عند كل خط، وحساسات حالة حيث لا يوجد PLC
- عند الحافة (Edge)بوابة Quoriam Edge QE35 تقرأ أجهزة PLC، للقراءة فقط
- الشبكةشبكة المصنع أو الشبكة الخلوية، مشفّرة ومفصولة عن شبكة التحكم
- منصة كوريامداخل منشأتك أو على سحابة مستضافة في قطر
- فريقك وأنظمتكتنبيهات لقادة الورديات، وتقارير الورديات، وأوامر عمل إلى كوريام أو نظام CMMS لديك
ما يراه فريقك.
أين ذهب الوقت، وماذا رأى المشغّل.
أو اسأل مباشرة.
يجيب Quoriam AI بلغة واضحة، ويحوّل الإجابة إلى إجراء.
أين يُستخدم في قطر.
حيثما يُتجادل حول التوقفات بدلاً من قياسها.
الأغذية والمشروبات
خطوط التعبئة والتغليف، حيث توقف آلات التعبئة والملصقات والتغليف الخط بأكمله.
التصنيعمواد البناء
مصانع الطابوق والأنابيب والخرسانة مسبقة الصب في مسيعيد، حيث يعطّل مكبس أو فرن واحد الساحة كلها.
التغليف والبلاستيك
خطوط القولبة والتحويل التي تكثر فيها الانحشارات وتغييرات المنتج.
مصانع متعددة الموردين
آلات قديمة وجديدة جنباً إلى جنب، تُقرأ كل منها ببروتوكولها على خط زمني واحد.
أسئلة يطرحها العملاء.
لديك سؤال آخر؟ اسألنا خلال التقييم المجاني.
كيف يُتتبَّع توقف الآلات تلقائياً؟
تقرأ البوابة الطرفية حالة تشغيل كل آلة من PLC الخاص بها. وعندما تتحول الحالة إلى «متوقفة»، تفتح كوريام سجل توقف بوقت بدايته والآلة، وتغلقه عندما تعود الآلة إلى العمل. لا أحد يُدخل مدة التوقف يدوياً، والمشغّل يضيف السبب فقط.
ما رموز أسباب التوقف التي يجب أن نستخدمها؟
ابدأ بالتوقفات التي يختلف عليها قادة الورديات أصلاً، مجمّعة حسب جزء الآلة الذي تعطّل: الغراء، والملصقات، والغشاء، وتغيير المنتج، والمواد، والمشغّل. اجعل لكل آلة قائمة قصيرة، وأعطِ كل سبب معنى واحداً، وأضف التفصيل عند آلة الاختناق.
هل يجب على المشغّلين تصنيف كل توقف؟
فقط التوقفات التي تتجاوز حد التوقف القصير، وهو عادةً دقيقتان؛ أما الأقصر فتُصنَّف تلقائياً. يقترح الجهاز اللوحي السبب المرجّح، فيحتاج معظم التوقفات إلى لمستين تقريباً، ويمكن للمشغّل المنشغل بإزالة انحشار أن يصنّفه لاحقاً. وتبقى التوقفات غير المصنفة ظاهرة في مخطط باريتو.
هل يُحتسب تغيير المنتج وقتَ توقف؟
نعم. تغيير المنتج توقف مخطط: وقت كان يُفترض أن ينتج فيه الخط ولم ينتج. ويحتسب OEE.com التوقفات المخططة ضمن وقت التوقف، وتصنّفها كوريام على حدة، فتُتابَع دقائق تغيير المنتج وتُقصَّر دون أن تختفي داخل أرقام الأعطال.
ما الأجهزة التي نحتاجها على الخط؟
بوابة طرفية لقراءة أجهزة PLC، وجهاز لوحي عند كل خط أو محطة للأسباب وملاحظات التسليم، وحساس حالة على أي آلة ليس فيها PLC يُقرأ. وعادةً تخدم بوابة واحدة خطاً أو صالة. ويحدد التقييم المجاني القائمة لمصنعك.
هل يمكن للتوقف أن يصدر أمر عمل في نظام CMMS لدينا؟
نعم. التوقف المحدد للصيانة يمكن أن يصدر أمر عمل في كوريام أو في نظام CMMS الحالي لديك، مثل SAP PM أو IBM Maximo، مع الآلة والسبب وملاحظة المشغّل مرفقة، فيبدأ الفني من الحقائق.
كم تكلفة تتبع توقف الإنتاج؟
تعتمد على عدد الآلات التي تربطها وطريقة ربط كل منها. تبدأ معظم المصانع بخط واحد في تجربة، ثم تضيف خطوطاً بعد أن تثق ببيانات التوقف. وينتهي التقييم المجاني لمدة ثلاثة أسابيع بنطاق عمل وسعر ثابت.
صفحات ذات صلة.
تتبع توقف الإنتاج جزء من مراقبة الإنتاج في المصانع على منصة كوريام.
- مراقبة الإنتاج في المصانع
حالة خطوط الإنتاج والكفاءة الشاملة للمعدات (OEE) وأسباب التوقف مباشرة من أجهزة PLC الموجودة لديك.
- الكفاءة الشاملة للمعدات OEE
برنامج مراقبة OEE للمصانع في قطر. التوافر والأداء والجودة مباشرة من أجهزة PLC لديك، حسب الخط والوردية، مع الخسائر التي وراءها.
- ربط بيانات PLC بالسحابة
ربط بيانات PLC بالسحابة لمصانع قطر: قراءة أجهزة Siemens وRockwell وغيرها عبر OPC UA أو Modbus TCP، للقراءة فقط ودون المساس بمنطق التحكم.
- الصيانة التنبؤية
اكتشف تآكل المحامل وارتفاع الحرارة وعدم الاتزان قبل أسابيع من تعطل المضخة أو المحرك أو التشيلر.
اعثر على التوقفات الأعلى كلفة.
تقييم مجاني لمدة ثلاثة أسابيع. نراجع خطوطك وأجهزة PLC فيها وسجلات التوقف الحالية، ثم نوضح لك أي التوقفات يجب قياسها أولاً.
نقبل تقييمين فقط كل شهر.كوريام مصمَّمة لتسترد تكلفتها خلال ستة أشهر. كيف نحسب فترة الاسترداد