- الرئيسية
- الحلول
- مراقبة الإنتاج في المصانع
- الكفاءة الشاملة للمعدات OEE
مراقبة الكفاءة الشاملة للمعدات OEE في قطر
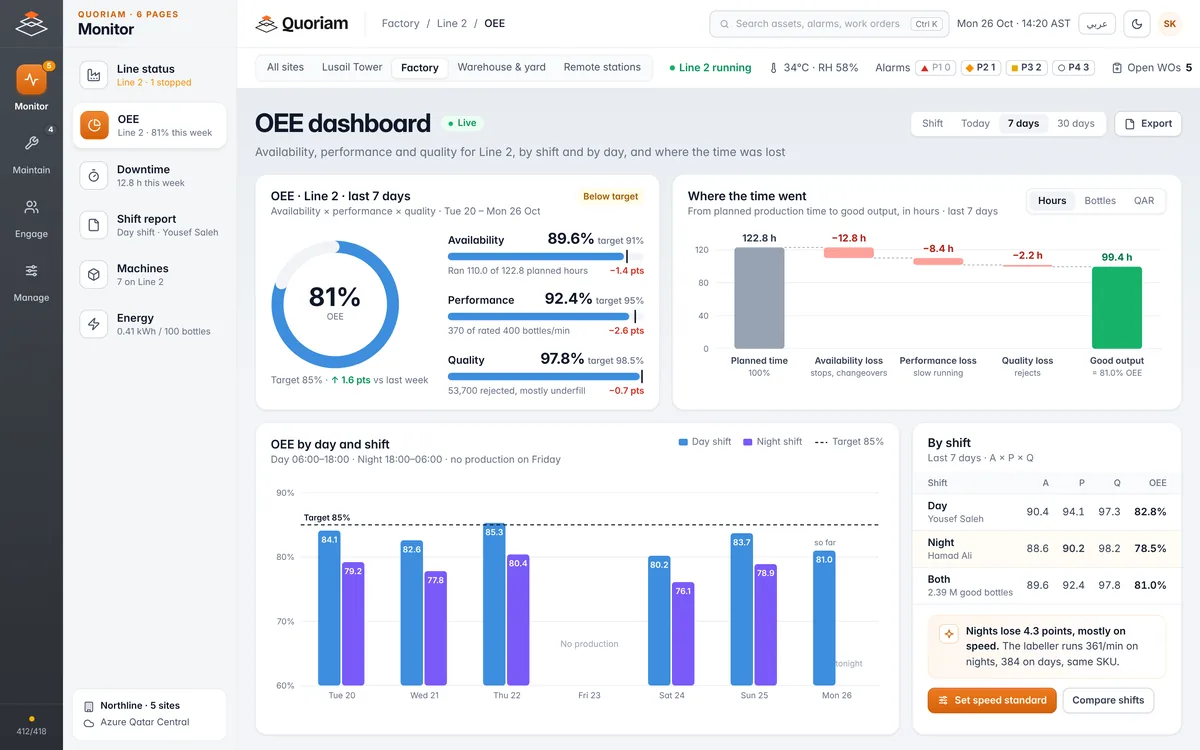
التوافر والأداء والجودة تُحسب مباشرة من أجهزة PLC على خطوطك، حسب الآلة والوردية والصنف (SKU)، مع الخسائر الست الكبرى وراء كل نقطة تخسرها.
آخر تحديث
ما هو برنامج مراقبة OEE؟
برنامج مراقبة الكفاءة الشاملة للمعدات (OEE) يحسب OEE أثناء عمل الخط، من حالة التشغيل والعدادات في PLC كل آلة. يقسّم كل دقيقة ضائعة إلى خسارة في التوافر أو الأداء أو الجودة، حسب الوردية والصنف، فترى أين تذهب الطاقة الإنتاجية أثناء الوردية، بدلاً من جدول بيانات في صباح اليوم التالي.
المعادلة ومثال محلول موجودان في صفحة مراقبة الإنتاج في المصانع. أما هذه الصفحة فتتناول قياس OEE بشكل صحيح: من أين تأتي الأرقام، والإعدادات التي تجمّل أداء الخط دون أن يلاحظ أحد.
OEE في نهاية الوردية
تُكتب من ورقة الوردية. والتوقفات القصيرة والتشغيل البطيء لا تصل إليها أبداً.
عداد آلة واحدة
دقيق لتلك الآلة. لكنه لا يرى الوقت الذي تقضيه خاملة بسبب نقص المدخلات أو انسداد المخرج من الآلات المجاورة.
OEE مباشرة من أجهزة PLC
حالة كل آلة وعداداتها على خط زمني واحد للخط، تتحدث أثناء العمل.
الخسائر الست الكبرى، وكيف تُسجَّل كل منها.
كل نقطة ضائعة من OEE تقع في واحدة من ست خسائر، وكل منها تُسجَّل من الآلة.
| الخسارة | عامل OEE | كيف تسجلها كوريام |
|---|---|---|
| أعطال المعدات | التوافر | توقف أطول من حد التوقفات القصيرة، مع سببه من الجهاز اللوحي على الخط |
| الإعداد والضبط | التوافر | وقت تغيير المنتج من آخر وحدة سليمة لصنف حتى أول وحدة سليمة من الصنف التالي |
| الخمول والتوقفات القصيرة | الأداء | توقفات قصيرة دون الحد الذي تحدده، تُصنّف تلقائياً |
| انخفاض السرعة | الأداء | المعدل الفعلي مقابل المعدل المثالي للصنف، أثناء تشغيل الآلة |
| عيوب العملية | الجودة | المرفوضات أثناء التشغيل المستقر، من عدادات الرفض وأنظمة الفحص |
| انخفاض المردود | الجودة | المرفوضات منذ بدء التشغيل، غالباً بعد تغيير المنتج، حتى يستقر التشغيل |
تعريفات الخسائر وعوامل OEE الخاصة بها: OEE.com، الخسائر الست الكبرى. ويصف OEE.com التوقفات القصيرة بأنها عادةً دقيقة أو دقيقتان، وأقل بكثير من خمس دقائق، ولا تحتاج إلى صيانة؛ ونتفق معك على الحد، وهو عادةً دقيقتان.
أربعة إعدادات تجعل OEE تبدو أفضل من حقيقتها.
المعادلة بسيطة. والمدخلات هي حيث تخطئ OEE.
| الإعداد | ما الخطأ | ما نفعله |
|---|---|---|
| زمن الدورة المثالي من الموازنة | سرعة «قياسية» أبطأ مما تستطيعه الآلة تضخّم الأداء وتخفي التشغيل البطيء | معدل مثالي لكل صنف من لوحة بيانات الآلة أو من أسرع تشغيل مستدام، ولا يُخفَّض أبداً بسبب عمر الآلة |
| وقت مستبعد | استبعاد تغيير المنتج أو التنظيف أو التسليم من الوقت المخطط يجعل التوافر يبدو أفضل | نستبعد الاستراحات وفترات غياب الطلبات فقط؛ وكل ما عداها يُحتسب |
| توقفات لحظية غير مرصودة | التوقفات التي تدوم ثواني لا تصل إلى ورقة السجل أبداً، فتبقى خسارة الأداء بلا سبب | كل توقف من PLC، مع تجميع القصيرة منها وتصنيفها |
| OEE على الآلة الخطأ | الآلة التي تعاني نقص المدخلات أو انسداد المخرج تُظهر خسائر جيرانها كأنها خسائرها | OEE على آلة الاختناق، مع عرض وقت نقص المدخلات وانسداد المخرج منفصلاً |
زمن الدورة المثالي والوقت المستبعد: OEE.com، Practical OEE.
كيف يعمل.
الربط
تقرأ البوابة الطرفية حالة التشغيل وعدد الوحدات السليمة والمرفوضة والصنف قيد التشغيل من PLC كل آلة، للقراءة فقط. راجع ربط بيانات PLC بالسحابة.
ضبط المعدل المثالي
نحمّل المعدل المثالي لكل صنف على كل آلة، وتقويم الورديات لديك مع استراحاته.
الحساب
تتحدث OEE أثناء عمل الخط، للوردية حتى الآن ولليوم وللأسبوع، مقسّمة حسب الوردية والصنف.
الإجراء
عندما تتباطأ آلة الاختناق، يرى قائد الوردية أي آلة وأي خسارة، ما دام هناك وقت للتعويض.
مسار البيانات
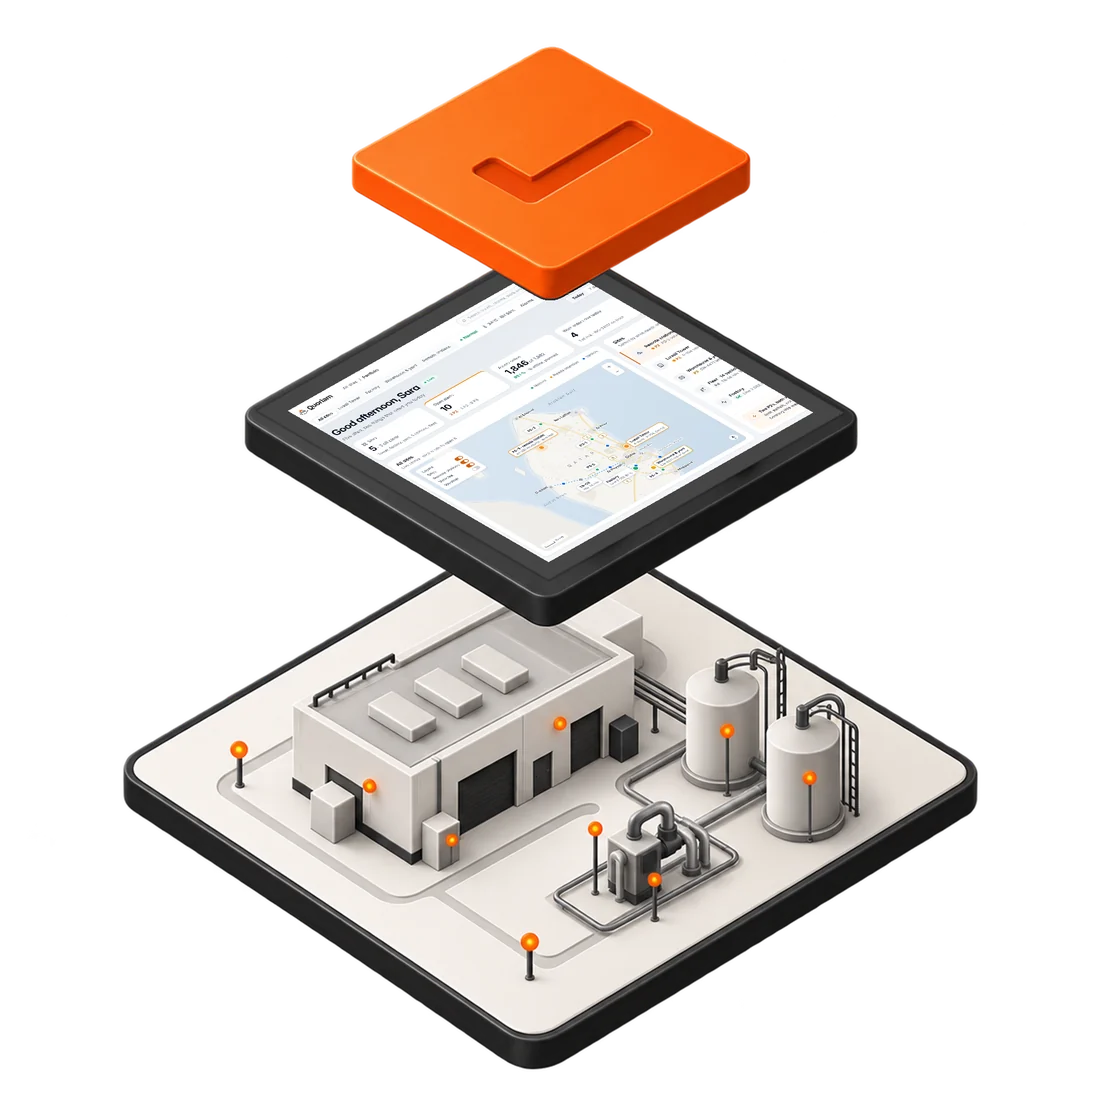
لفرق تقنية المعلومات والتقنيات التشغيلية والأمن السيبراني، إلى أين تذهب البيانات وكيف.
- على الخطأجهزة PLC للآلات، وعدادات الرفض، وحساسات العدّ حيث لا يوجد PLC
- عند الحافة (Edge)بوابة Quoriam Edge QE35 تقرأ أجهزة PLC، للقراءة فقط
- الشبكةشبكة المصنع أو الشبكة الخلوية، مشفّرة ومفصولة عن شبكة التحكم
- منصة كوريامداخل منشأتك أو على سحابة مستضافة في قطر
- فريقك وأنظمتكلوحات الخطوط، وتقارير الورديات، وتنبيهات لقادة الورديات، وبيانات إلى نظام ERP لديك
ما يراه فريقك.
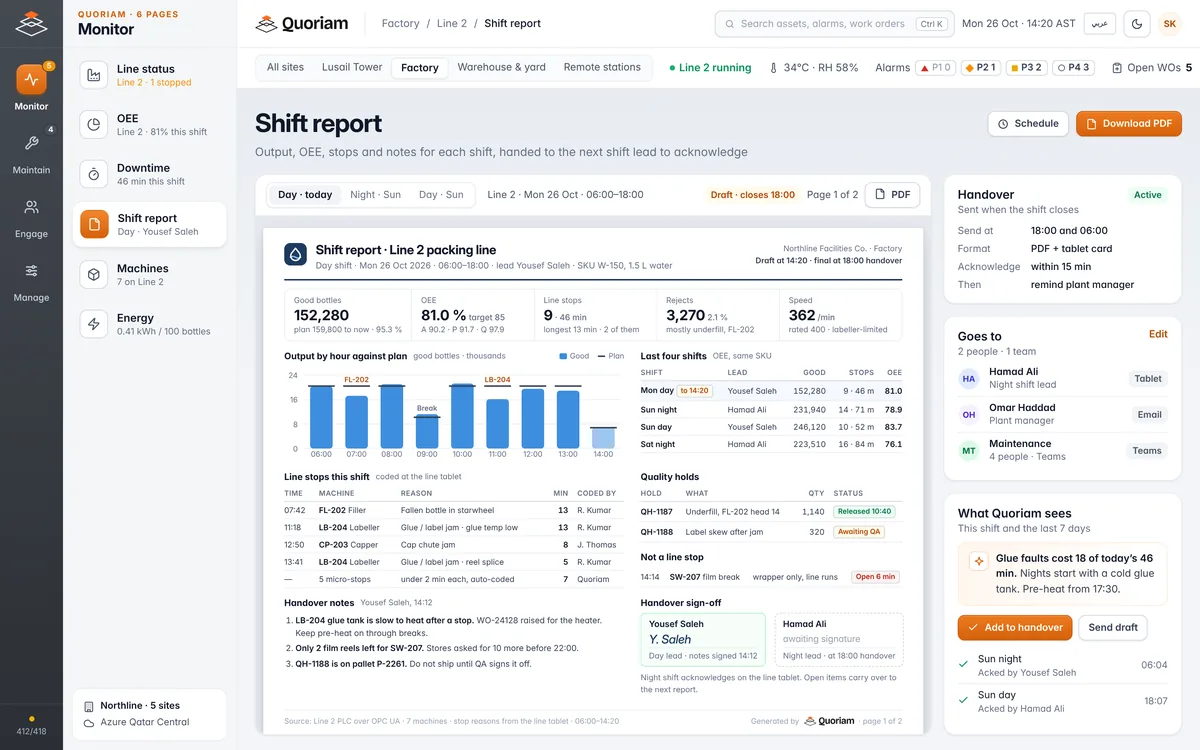
OEE الأسبوع، والوردية التي انتهت للتو، والتوقفات التي تتكرر.
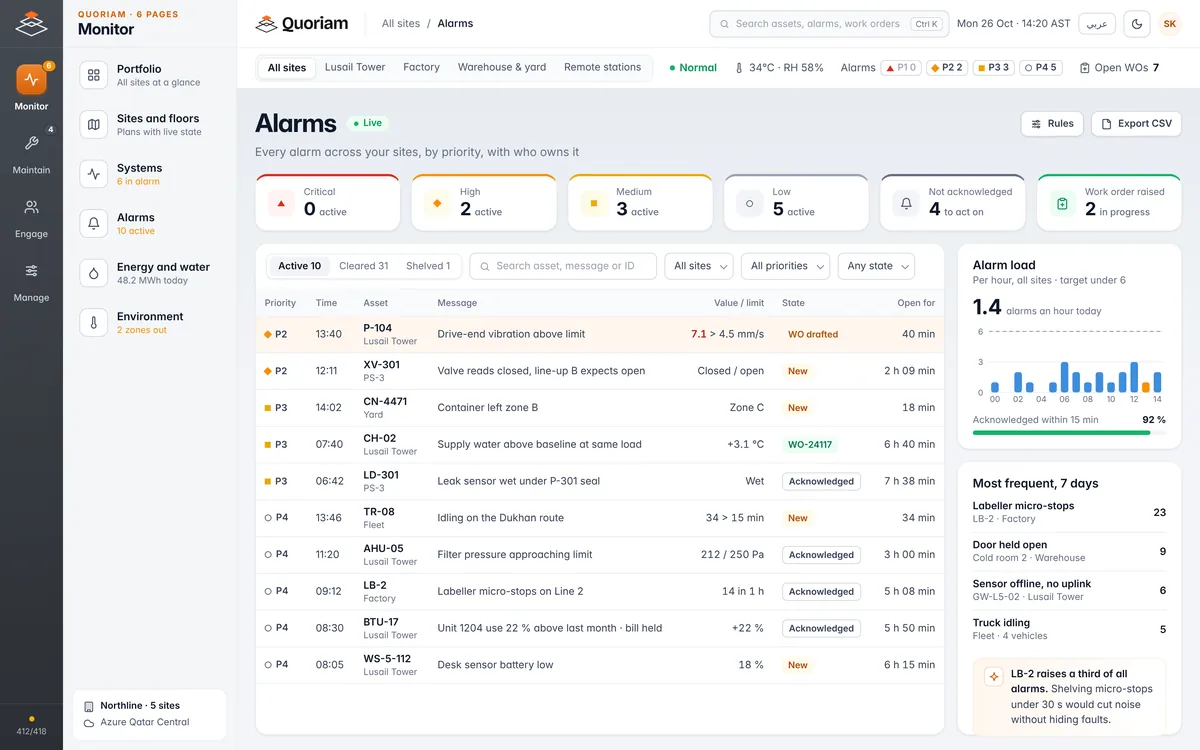
أو اسأل مباشرة.
يجيب Quoriam AI بلغة واضحة، ويحوّل الإجابة إلى إجراء.
أين تُستخدم في قطر.
حيثما تساوي بضع نقاط من OEE أكثر من آلة جديدة.
الأغذية والمشروبات
خطوط تعبئة المياه والعصائر والألبان، حيث تحدد آلة التعبئة وآلة الملصقات الإيقاع.
التصنيعالتغليف والبلاستيك
خطوط القولبة والبثق والتحويل، مع توقفات قصيرة كثيرة.
مواد البناء
مصانع البلوك والأنابيب والخرسانة مسبقة الصب في مسيعيد، حيث تحدد المكابس والأفران الإيقاع.
منتجات العناية الشخصية والأدوية
خطوط التعبئة والتغليف مع تغييرات متكررة للأصناف.
أسئلة يطرحها العملاء.
لديك سؤال آخر؟ اسألنا خلال التقييم المجاني.
ما نسبة OEE الجيدة؟
كثيراً ما تُوصف نسبة 85% بالمستوى العالمي، وهي ناتجة عن توافر 90% وأداء 95% وجودة 99%، لكن OEE.com يشير إلى أن معظم المصنّعين أقرب إلى 60%، ويحذّر من المقارنة بين عمليات مختلفة. والهدف المفيد هو خط الأساس لخطك أنت مضافاً إليه الخسائر التي يمكنك إزالتها، وهذا ما يُظهره شهر من البيانات الدقيقة.
ما الفرق بين مراقبة OEE وجدول البيانات؟
يُملأ جدول البيانات بعد الوردية من الذاكرة، فتغيب عنه التوقفات القصيرة والتشغيل البطيء، ويخرج الرقم مرتفعاً. أما مراقبة OEE فتقرأ كل توقف وكل عدّ من PLC لحظة حدوثه، فيستطيع قائد الوردية التصرف أثناء الوردية.
كيف يُضبط زمن الدورة المثالي؟
من أسرع معدل تستطيع الآلة الحفاظ عليه لذلك الصنف: المعدل المدوّن على لوحة بيانات الآلة، أو دراسة زمنية لأفضل تشغيل مستدام لها. معدلات الموازنة أو المعدلات القياسية أبطأ، فتضخّم الأداء وتخفي التشغيل البطيء. وإذا كانت الآلة تعمل بانتظام أسرع من معدلها المثالي، فهذا المعدل مضبوط على قيمة منخفضة جداً.
ما الأجهزة التي نحتاجها؟
بوابة طرفية على شبكة المصنع لقراءة أجهزة PLC، وجهاز لوحي عند كل خط لأسباب التوقف، وحساسات عدّ فقط على الآلات التي ليس فيها PLC يُقرأ. وعادةً تخدم بوابة واحدة خطاً أو صالة. ويعدّد التقييم المجاني الأجهزة اللازمة لمصنعك.
ما أجهزة PLC التي يمكنه قراءتها؟
وحدات تحكم Siemens وRockwell وSchneider وABB وMitsubishi وOmron وغيرها، عبر OPC UA أو Modbus TCP أو EtherNet/IP . الاتصال للقراءة فقط، فيبقى برنامج التحكم كما هو. وتشرح صفحة ربط بيانات PLC بالسحابة البروتوكولات وأمن الشبكة بالتفصيل.
هل يعدّ التوقفات اللحظية؟
نعم. يُقرأ كل توقف من PLC، مهما كان قصيراً. والتوقفات التي تقل عن الحد الذي تحدده، وهو عادةً دقيقتان، تُصنّف تلقائياً توقفات قصيرة وتُحتسب خسارة في الأداء. وعندما تتكدس على آلة واحدة، مثل 14 توقفاً في ساعة، تُطلق كوريام إنذاراً.
كم تكلفة مراقبة OEE؟
تعتمد على عدد الخطوط والآلات التي تربطها وطريقة ربط كل منها. تبدأ معظم المصانع بخط واحد في تجربة، ثم تضيف خطوطاً حين تصبح الأرقام موثوقة. وينتهي التقييم المجاني لمدة ثلاثة أسابيع بنطاق عمل وسعر ثابت.
صفحات ذات صلة.
مراقبة OEE جزء من مراقبة الإنتاج في المصانع على منصة كوريام.
- مراقبة الإنتاج في المصانع
حالة خطوط الإنتاج والكفاءة الشاملة للمعدات (OEE) وأسباب التوقف مباشرة من أجهزة PLC الموجودة لديك.
- تتبع توقف الإنتاج
تتبع توقف الإنتاج لمصانع قطر: كل توقف يُوقَّت من PLC، وسببه بلمستين تقريباً، ومخطط باريتو يبيّن ما يجب إصلاحه أولاً.
- ربط بيانات PLC بالسحابة
ربط بيانات PLC بالسحابة لمصانع قطر: قراءة أجهزة Siemens وRockwell وغيرها عبر OPC UA أو Modbus TCP، للقراءة فقط ودون المساس بمنطق التحكم.
- الصيانة التنبؤية
اكتشف تآكل المحامل وارتفاع الحرارة وعدم الاتزان قبل أسابيع من تعطل المضخة أو المحرك أو التشيلر.
قِس OEE الحقيقية لخطك.
تقييم مجاني لمدة ثلاثة أسابيع. نراجع خطوطك وأجهزة PLC فيها وأرقام OEE الحالية، ثم نوضح لك الخسائر التي تخفيها الأرقام.
نقبل تقييمين فقط كل شهر.كوريام مصمَّمة لتسترد تكلفتها خلال ستة أشهر. كيف نحسب فترة الاسترداد